Artykuł sponsorowany
Kalibracja bazowania i docisków przy nieregularnych elementach na maszynie łączącej formatowanie i czopowanie
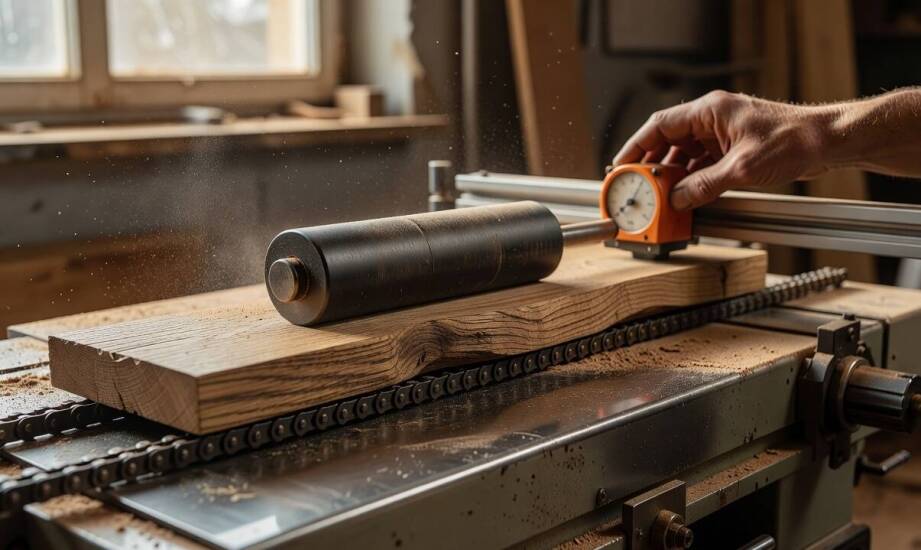
W nowoczesnych warsztatach stolarskich i zakładach obróbki drewna surowiec rzadko wykazuje właściwą geometrię już na wstępnym etapie przygotowania. Nieregularna grubość, zauważalny skręt włókien lub lokalne zwichrowanie elementów drewnianych psują powtarzalność wymiarów przy najprostszych operacjach. Wady materiałowe wymuszają bardzo rygorystyczne podejście do pozycjonowania detalu przed rozpoczęciem właściwej obróbki. Maszyny wieloagregatowe, łączące operacje cięcia i formowania, nakładają dodatkowe wymagania na operatora odpowiedzialnego za kalibrację. Każdy błąd popełniony na etapie ustalania bazy przenosi się na kolejne stacje robocze, co bezpośrednio prowadzi do powstawania kosztownych braków. Prawidłowe zrozumienie mechaniki docisków i właściwe prowadzenie materiału stanowi drogę do utrzymania stałych parametrów przy bardzo trudnym wsadzie.
Ustalanie powierzchni bazowej i rola mechanizmów dociskowych
Przy materiale charakteryzującym się zmienną grubością oraz wyraźnym skrętem operator musi najpierw wyznaczyć jedną płaską powierzchnię jako stabilny punkt odniesienia. Ta wyselekcjonowana płaszczyzna staje się główną bazą dla wszystkich kolejnych pomiarów oraz ustawień narzędzi skrawających w maszynie. Dopiero po prawidłowym ustaleniu bazy można korygować położenie prowadnic i docisków, ponieważ bez stałego punktu odniesienia wszelkie korekty tracą technologiczny sens. W praktyce dystrybucyjnej firmy INTERPART Aleksander Tybora zauważamy, że zakłady produkcyjne często borykają się z utratą wymiaru końcowego właśnie z powodu ignorowania tego pierwszego, kluczowego kroku konfiguracji.
Odpowiednio skalibrowane prowadnice boczne oraz precyzyjne ograniczniki końcowe odpowiadają za utrzymanie detalu w zadanym położeniu podczas przemieszczania. Pneumatyczne lub zaawansowane mechanicznie dociski górne muszą dociskać obrabiany element do stołu roboczego z równomierną i powtarzalną siłą. Prawidłowy naciąg zapobiega niekontrolowanemu przesunięciu lub obrotowi materiału w trakcie silnego skrawania. Odpowiednie usztywnienie detalu na całej jego długości sprawia, że wymiar uzyskany na pierwszej stacji roboczej zostaje stabilnie zachowany podczas wejścia materiału pod kolejne agregaty obróbcze. Zaburzenie równowagi sił docisku skutkuje natychmiastowym wyrwaniem krawędzi drewna lub niepożądaną zmianą kąta obróbki.
Korekta parametrów pracy i wizualna ocena próbnego przebiegu
Zmiana szerokości lub grubości obrabianej partii drewna wymaga sekwencyjnego dostrajania elementów transportowych. Przy modyfikacji szerokości elementu operator przesuwa ograniczniki boczne o zadaną wartość i rygorystycznie sprawdza równoległość prowadnic względem osi kierunku posuwu głównego. Przy pracy z różną grubością desek regulacji ulega głównie wysokość wrzecion albo samego stołu maszyny, przy zachowaniu tego samego punktu bazowego na spodzie detalu. Gdy naturalna prostoliniowość surowca jest mocno zaburzona, technolodzy wprowadzają dodatkowe podkładki lub specjalne rolki wyrównujące. Zapobiega to uginaniu się nieregularnego wsadu pod punktowym naciskiem układu pneumatycznego.
Wielozadaniowe formatyzerko-czopiarki dobrze radzą sobie z nieregularnym wsadem właśnie dzięki możliwości bardzo precyzyjnego ustalenia wektorów bazowania. Kluczowym etapem wdrożenia nowej partii materiału pozostaje krótki próbny przebieg na jednym lub dwóch elementach testowych. Zwykłe mierzenie gabarytów suwmiarką nie daje pełnego obrazu sytuacji, dlatego ocena po teście musi obejmować wizualne ślady pracy na materiale. Operator w pierwszej kolejności analizuje widoczne ślady przesunięcia bazy, które świadczą o uślizgu na żeliwnej prowadnicy. Nierówny lub pofalowany ślad po rolkach dociskowych demaskuje z kolei niebezpieczne skoki ciśnienia w obrębie układu pneumatycznego. Zauważalna odchyłka samego czopu od zakładanej osi symetrii sygnalizuje, że drewno zwichrowało się lub odkształciło pomiędzy stacją formatującą a wrzecionem czopującym.
Obróbka trudnego i zniekształconego materiału drzewnego wymaga dużej precyzji w kontrolowaniu ustalonych punktów odniesienia. O wysokiej powtarzalności wymiarów w dłuższych seriach produkcyjnych decyduje spójna baza utrzymywana przez cały cykl przejścia przez maszynę, a nie pojedyncza regulacja samego wrzeciona. Systematyczne sprawdzanie próbnych sztuk pod kątem fizycznych śladów uślizgu oraz konsekwentne stosowanie opanowanych procedur stałego docisku znacząco ogranicza powstawanie materiałowych braków. Zakłady stolarskie potrafią w ten zaawansowany sposób uzyskać wysoce powtarzalne wyniki nawet przy wykorzystaniu surowca o dość wyraźnych wadach naturalnego kształtu.
Kategorie artykułów
Polecane artykuły

Profesjonalne stylizacyjne sesje – jak stworzyć spójny modowy wizerunek?
Profesjonalne sesje stylizacyjne odgrywają kluczową rolę w kreowaniu spójnego wizerunku modowego. Odpowiedni wygląd jest istotny nie tylko w życiu codziennym, ale także w kontekście biznesowym czy mediów społecznościowych. Dobrze zaplanowana sesja może znacząco wpłynąć na postrzeganie danej osoby lu

Pozew rozwodowy bez braków formalnych — dokumenty, które sąd sprawdza na starcie sprawy
Decyzja o rozwodzie wiąże się z koniecznością uregulowania wielu kwestii formalnych. Osoba przygotowująca pismo inicjujące postępowanie sądowe często zastanawia się, czy pojedyncze przeoczenie zatrzyma całą sprawę. Brak jednego wymaganego załącznika lub niedokładne określenie żądań skutkuje wezwanie